同軸度の測定方法と実践ノウハウ|現場の誤差を防ぐ手順と基礎解説
製造現場や品質管理の現場において、シャフトやギア、モーターローターといった回転部品の精度担保に欠かせないのが「同軸度」の正確な評価です。しかし、図面に記載された幾何公差の解釈を誤ったり、適切な測定器具を選べなかったりすることで、不要な手戻りや不良品の流出を招くケースが後を絶ちません。
本稿では、ダイヤルゲージや三次元測定機を用いた具体的な測定手順をはじめ、混同されがち同心度との決定的な違い、現場で陥りやすいデータム設定の落とし穴と誤差対策まで、実務に直結する知識を整理して解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:同軸度は「基準となる軸線に対する別の円筒軸線のズレ」を規制する位置公差であり、2次元平面の中心を扱う同心度とは明確に区別される。
- 要点2:現場での測定手法にはダイヤルゲージとVブロック、三次元測定機、真円度測定機があり、ワークの幾何形状や要求精度に応じた使い分けが必須となる。
- 要点3:データム基準の設定ミスやワークのたわみ、クランプ歪みなどの誤差要因を正しく排除することが、安定した品質保証の分かれ目となる。
【基礎知識】同軸度とは?記号の意味と同心度・位置公差・振れ公差との違い
同軸度(Coaxiality)は、JIS規格の幾何公差解説において「位置公差」に分類される重要な指標です。複数の円筒形状が同一の直線軸を持つべき設計において、基準となる軸線(データム軸直線)に対して、対象となる円筒の軸線がどれだけ狂いなく同一線上にあるかを規定します。
図面上では、幾何公差の同軸度記号として二重の同心円(◎)を用いて表記されます。この記号自体は同心度でも同じものが用いられますが、規格上、両者には明確な定義の境界線が存在します。
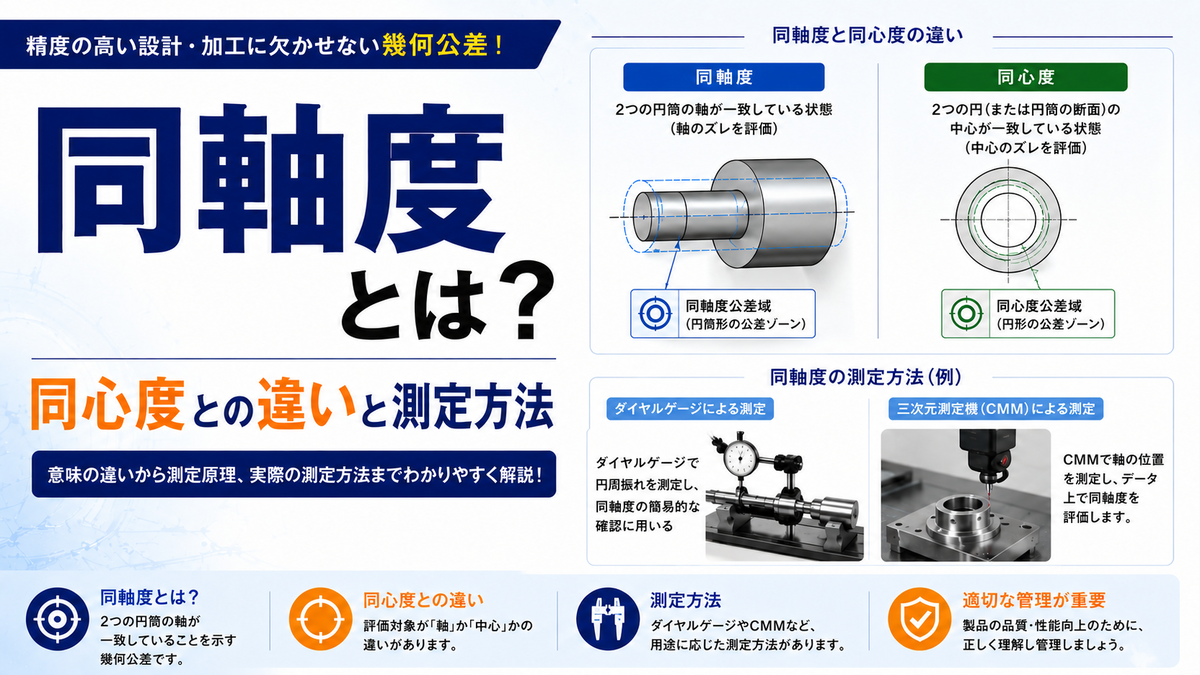
多くの技術者が直面する疑問が同軸度と同心度の違いです。JIS B 0021(およびISO 1101)の定義において、同軸度は「3次元空間における軸線の同一直線性」を対象とするのに対し、同心度は「2次元平面における断面の中心点の同一点性」を指します。つまり、円柱や段付きシャフトのように長さを持つ立体的な軸を評価する場合は「同軸度」、薄板の打ち抜き穴や同一断面上の同心円を評価する場合は「同心度」と使い分けるのが設計製図の基本原則です。
また、同軸度と位置公差の違いについても整理が必要です。広義の位置公差というグループの中に同軸度、同心度、位置度、対称度が含まれています。位置公差が「理論的に正確な位置からのズレ」全般を規制する枠組みであるのに対し、同軸度は「回転軸同士の一致度」に特化した規定形式にあたります。
さらに現場で頻繁に比較されるのが、円筒度と振れ公差の違いや同軸度との関係性です。同軸度は「中心軸線の位置関係のみ」を拘束する幾何公差であり、円筒自体の丸さ(真円度)や表面の凸凹(円筒度)は含みません。一方で「振れ公差(全振れ・円周振れ)」は、軸線のズレに加えて真円度や同軸度の複合的な狂いをワーク回転時の変位量として一括評価する指標です。この概念の切り分けができていないと、過剰品質や誤判定の要因となります。
【計算式と公差範囲】同軸度の幾何公差が示す幾何学的領域のルール
図面の公差記入枠に「◎ | Φ0.02 | A」と記載されている場合、その幾何学的意味を正しく把握しなければ正しい合否判定は下せません。ここで前置される「Φ(ファイ)」記号は、公差領域が平面ではなく円筒状の空間であることを示しています。
同軸度の計算式と公差範囲における基本的な考え方は、「基準となるデータム軸線を中心とし、公差値と同じ直径を持つ仮想の円筒領域内に、被測定円筒の軸線全体が完全に収まっているか」という点に集約されます。
仮にデータム軸からの中心軸の最大ズレ量(偏心半径)を $e_{max}$ と置いた場合、同軸度としての値は直径換算となるため、以下の計算関係が成り立ちます。
$$\text{同軸度} = 2 \times e_{max}$$
つまり、被測定軸の軸線がデータム軸に対して最も離れた位置で半径0.01mmのズレを生じていた場合、直径換算した同軸度は0.02mmと評価されます。公差指定が「Φ0.02」であれば、軸線上のすべてのポイントが直径0.02mmの仮想円筒の内側に位置していなければならず、軸の傾き(平行度の狂い)もこの円筒領域を飛び出す要因として同軸度悪化に直結します。
【測定手順①】ダイヤルゲージとVブロックを用いた現場測定の実務
加工現場や受入検査の現場で最も手軽かつ広く行われているのが、Vブロックを用いた同軸度測定およびダイヤルゲージによる測定方法です。特別な大型設備を必要とせず、短時間で傾向を掴むのに適しています。
測定手順は以下のステップで進めます。
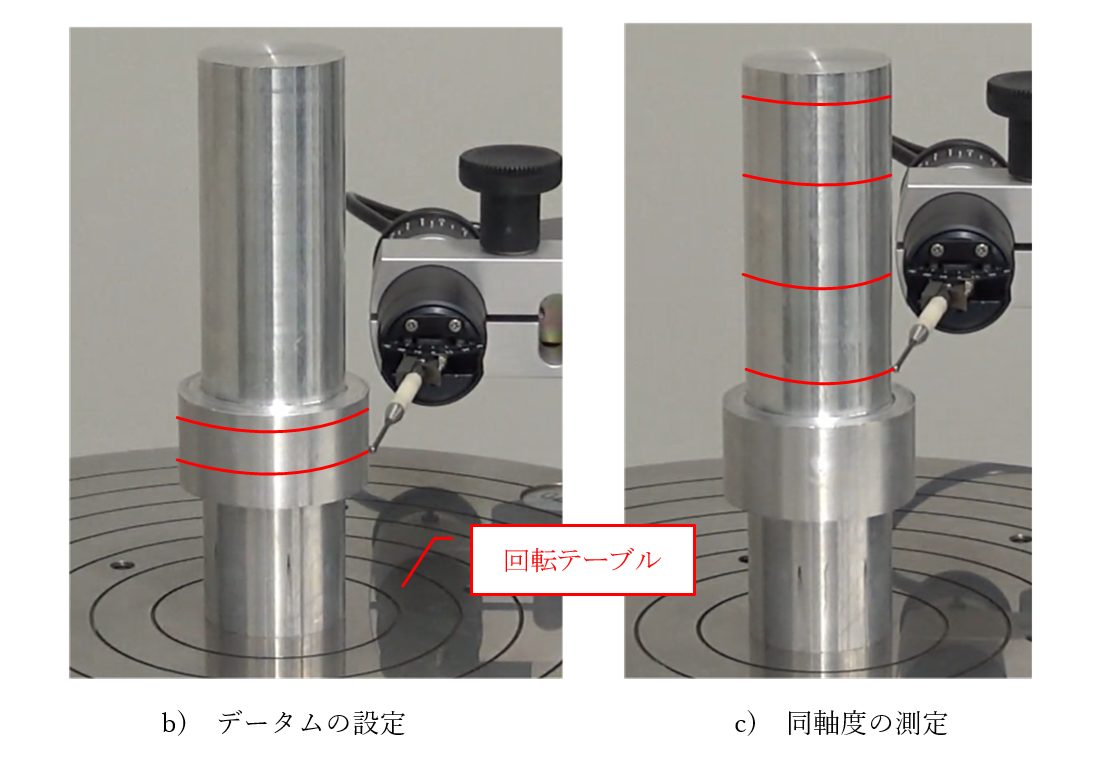
まず、定盤の上に精密Vブロックを設置し、ワークのデータム部を載せて固定します。このとき、データム軸が測定基準となるため、Vブロック自体の平行度や定盤の平面度が十分に保たれていることが前提条件です。
次に、測定対象となる円筒部にダイヤルゲージ(またはテストインジケータ)の測定子を垂直に当て、適度なプリロードをかけます。ワークを手動で1回転(360度)させ、針の最大振れ幅(TIR:Total Indicator Reading)を読み取ります。軸方向に沿って複数箇所(両端および中央部など)で同様の測定を繰り返します。
ただし、この手法には実務上の大きな注意点が存在します。ダイヤルゲージで測定している値は厳密には「同軸度」そのものではなく「円周振れ(または全振れ)」です。ワークに真円度の狂いや楕円形状が存在する場合、軸線が完全に合致していてもゲージの針が振れてしまいます。したがって、ダイヤルゲージでの評価は「測定値が公差内であれば同軸度も確実に満足している」という安全側の簡易評価(振れ値 ≧ 同軸度)として運用するのが現場の実務ルールです。
【測定手順②】三次元測定機や真円度測定機を活用した高精度評価
精密機械加工や航空・自動車部品など、ミクロン単位の厳格な品質保証が求められる現場では、専用の測定機器による幾何公差解析が不可欠です。
三次元測定機の同軸度測定では、ワークの幾何形状を数学的に再構築して厳密な同軸度を算出します。具体的なアプローチとしては、まずデータム円筒の複数断面(最低2断面以上、通常3〜4断面)を接触プローブで測定し、各断面の中心点から基準となる「データム軸直線」を最小二乗法等で仮想空間上に構築します。
続いて被測定円筒部も同様に複数断面を測定し、被測定要素の軸線を導出します。三次元測定機のソフトウェアは、構築されたデータム軸を基準線とし、被測定軸線の各ポイントが基準線から最も離れている距離を検出し、その2倍の値を同軸度として出力します。この方式の利点は、真円度の狂いと軸線のズレを完全に分離して評価できる点にあります。
さらに高精度を誇るのが、真円度測定機での同軸度評価です。超精密な回転スピンドルと高分解能検出器を備えた真円度測定機は、サブミクロン領域の微細な偏心や傾きを検出できます。ワークを回転させながら複数の高さ位置で真円度プロファイルを測定し、中心軌跡のズレを解析することで、軸ブレの影響を極限まで排除した高信頼性の同軸度測定が可能です。
【失敗を防ぐ】データム基準の設定方法と現場で多発する測定誤差対策
同軸度測定において、測定機器の精度以上に結果を左右するのがデータム基準の設定方法です。設計図面で指示されたデータムの意図を正しく読み取らなければ、測定データそのものが無効になりかねません。
例えば、図面に「データムA-B」と共通データムが指示されている場合、2つの支持ジャーナル部(AとB)の両方を結んだ直線が基準軸となります。片側(Aのみ)をチャック等で固定して測定してしまうと、他端の振れが過大に現れ、誤って不合格と判定してしまう典型的なミスが発生します。
また、現場での測定誤差対策として、以下の項目を日常的に徹底することが求められます。
1. チャッキング歪みとワークのたわみ防止
薄肉円筒部品や長尺シャフトを三爪スクロールチャックなどで過度に締め付けると、ワーク自体が三角形や楕円に変形し、軸線計算に大きな歪みを与えます。長尺ワークでは自重によるたわみも同軸度不良として現れるため、適切な支持具(振れ止め)の選定や縦置き測定の検討が必要です。
2. プローブの接触角度と測定点数の確保
三次元測定機を用いる際、円筒を評価するための測定ポイント数が少なすぎると、形状誤差の影響を強く受けて軸線が傾いて計算されます。各断面あたり最低でも8点以上、軸方向にも十分な断面数を確保し、プローブのコサイン誤差(斜め接触による測定値ズレ)を防ぐキャリブレーションを徹底しなければなりません。
3. 温度変化による熱変位管理
精密測定室と加工現場の温度差は、金属の熱膨張による軸の反りを引き起こします。特に異種金属の接合シャフトや大径長尺品では、室温20℃±1℃の環境下で十分にワークを馴染ませて(ソーキング)から測定を実施することが誤差防止の鉄則です。
【同軸度の測定方法】に関するよくある質問(FAQ)
Q1:ダイヤルゲージで測った全振れの数値は、そのまま同軸度として合否判定に使えますか?
A1:厳密には同じではありませんが、全振れの測定値が同軸度の公差値以下に収まっていれば合格と判断できます。全振れには同軸度のズレに加えて真円度や円筒度の狂いが合算されて現れるため、振れ値は常に同軸度以上の数値になります。公差に余裕がある部品の出荷検査では有効な手法ですが、不合格となった場合は真円度測定機や三次元測定機で真の軸線ズレを再検証する必要があります。
Q2:幾何公差の公差記入枠に「Φ」が付いていない同軸度指定は存在しますか?
A2:現行のJIS/ISO規格において、同軸度の公差値の前には原則として「Φ」記号を付けることが規定されています。同軸度は基準軸の周りの「円筒状の領域」で規制するためです。もしΦが付いていない図面が存在する場合、過去の古い製図基準で描かれているか、設計上の誤記である可能性が高いため、設計部門への確認が推奨されます。
Q3:旋盤加工後にチャックを掴み直さずに同軸度を保証するベストプラクティスは何ですか?
A3:ワンチャッキングでデータム部と被測定部を同時に外径加工(同時旋削)することが最も確実です。チャックの掴み替えを行うと、チャック自体の繰り返し把握誤差(数ミクロン〜数十ミクロン)がダイレクトに同軸度ズレとなって反映されます。掴み替えが避けられない構造の場合は、生爪の成形精度を高めるか、高精度なコレットチャック、あるいは両センター支持による加工・測定を選択するのが定石です。
まとめ:正しい同軸度測定がもたらす品質向上とコスト削減
同軸度は、回転機械の振動抑制や軸受の寿命延長、エネルギー伝達効率の向上において極めてクリティカルな幾何公差です。現場での測定においては、同心度や振れ公差との違いを正しく見極めたうえで、ワークの生産数や要求精度に応じた最適な測定手法を選択することが求められます。
ダイヤルゲージによる迅速なスクリーニングから、三次元測定機や真円度測定機を用いた高精度な幾何解析まで、それぞれの測定原理と誤差要因を深く理解することが、不良率低減と検査コストの適正化を両立させる確かな一歩となります。 (出典: 同軸 度 測定 方法(Yahoo!ニュース))

最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
